Confruntarea este, de obicei, prima tăietură pe care o învață un nou mașinist și ultima la care o mână experimentată nu se mai gândește, motiv pentru care încă mai provoacă probleme. Trageți o piesă de prelucrat, treceți peste capăt și aveți o față plată, pătrată de care să lucrați. Fă-o fără grijă și fiecare operație care urmează moștenește eroarea. Ceea ce urmează este modul în care abordăm confruntarea la strung în propriul magazin: obiceiurile de configurare, numerele de la care plecăm și defecțiunile pe care ajungem să le corectăm cel mai des.
Ce face cu adevărat pe un strung
Fațarea îndepărtează materialul de la capătul unei piese de prelucrat pentru a produce o suprafață perpendiculară pe axa de rotație. Instrumentul se deplasează radial, peste față, mai degrabă decât pe lungimea piesei. Rezultatul este o față de referință: ceva de care să te așezi, să măsori sau de care să te ții într-o a doua operație.
De cele mai multe ori piesa de prelucrat este cilindrică și ținută într-o mandrina cu trei fălci. O mandrina cu patru fălci sau o placă frontală iese atunci când piesa este neregulată, cu pereți subțiri sau trebuie să fie introdusă corect. Arborii mai lungi sunt adesea rulați între centre cu un câine de antrenare care poartă rotația.
Două lucruri definesc o față bună. Este plat în ceea ce permite desenul și este pătrat față de axă. Finisarea, starea bavurilor și timpul ciclului decurg toate din cele două. O față care arată strălucitoare, dar care se epuizează cu câteva sutimi de milimetru va împinge în continuare un lagăr din linie, așa că verificăm cu un indicator mai degrabă decât cu ochiul.
Confruntare versus întoarcere: alimentare diferită, rezultat diferit
Cele două operații sunt adesea confundate, deoarece folosesc aceeași mașină și frecvent aceeași unealtă. Diferența este direcția în care se deplasează unealta față de lucru.
Cum să distingem o tăietură de fațare de o tăietură de strunjire la mașină. | Aspect | Confruntare | Întorcându-se |
| Alimentare cu scule | Radial, pe partea de capăt | Axial, pe lungime |
| Rezultat | Față plată pătrată față de axă | Diametru redus, suprafață cilindrică |
| Adâncimea măsurată | De la capăt, de-a lungul axei | În afara diametrului, radial |
| Viteza de suprafață | Se schimbă pe măsură ce instrumentul traversează fața | Constanta la un diametru dat |
| Utilizare tipică | Pătratarea unui capăt, curățarea unei tăieturi cu ferăstrău, formând un umăr | Aducerea unui diametru exterior la dimensiune |
Instalarea înainte de prima tăiere
Aproape fiecare problemă despre care suntem întrebați începe înainte ca unealta să atingă metalul. Cinci minute de pregătire salvează o piesă casată.
- Păstrați consolă scurtă. Prindeți cât mai mult din piesa de prelucrat, cât permite operația; fiecare milimetru în plus care atârnă din fălci adaugă vibrații pe care nu le puteți elimina ulterior.
- Setați unealta pe înălțimea centrală. Un instrument deasupra centrului freacă și se tocește rapid, unul sub centru lasă un sâmbure în mijlocul feței. Verificați cu o regulă sau cu un pătrat mic față de centrul contrapuntului.
- Potriviți unealta la direcția de tăiere. O unealtă standard de strunjire pe partea dreaptă a ținut în mod obișnuit tăieturile pe partea de apropiere, astfel încât să avansați din diametrul exterior spre interior cu axul întorcându-se spre dvs.
- Blocați căruciorul și setați compusul astfel încât glisa încrucișată să miște unealta drept pe față. Orice unghi rămas în compus transformă o față plată într-un con.
- Îndepărtați așchioanele și asigurați-vă că unealta are spațiu pentru a ajunge în centrul lucrării fără ca suportul să înfunde mandrina.
O secvență de confruntare care funcționează
Ordinea de mai jos este ceea ce învățăm la magazin. Se potrivește cu strungurile manuale și se traduce direct într-un program CNC.
- Îndepărtați ușor capătul cu axul în funcțiune la o viteză moderată și urmăriți locul unde instrumentul intră în contact pentru prima dată. O tăietură parțială vă spune că piesa de prelucrat nu este așezată drept în fălci sau a fost tăiată în unghi.
- Luați trecerea de degroșare de la marginea exterioară spre centru, lăsând aproximativ 0,2 mm până la 0,5 mm de material pentru finisare.
- Retrageți, opriți axul și verificați lungimea totală față de desen înainte de a merge mai departe. Este mult mai ușor să scoți încă 0,3 mm decât să-l pui înapoi.
- Luați tăietura de finisare cu o margine ascuțită, un avans mai ușor și aceeași direcție de deplasare, astfel încât finisajul să fie consistent pe toată fața.
- Opriți-vă chiar înainte de punctul mort la mașinile manuale sau programați unealta pentru a șterge linia centrală pe un CNC, apoi spargeți marginea cu o pilă fină sau o unealtă de debavurat în timp ce lucrul se întoarce încet.
Un punct care merită repetat: pe măsură ce instrumentul se apropie de axă, viteza de suprafață scade spre zero. Tăierea acolo este mai aproape de frecare decât tăierea, motiv pentru care finisajul se deteriorează adesea în ultimii milimetri ai feței. O viteză puțin mai mare a axului, o avans mai ușoară în apropierea centrului sau controlul constant al vitezei de suprafață pe un CNC ajută.
Viteze, avansuri și adâncime de tăiere
Numerele depind de material, rigiditate și scule, dar acestea sunt intervalele de la care pornim la un strung rezonabil de strâns cu inserții din carbură.
Valori de pornire pentru un strung ușor; se adaptează la material, rigiditate și finisaj necesar. | Parametru | Aspre | Finisare |
| Adâncimea de tăiere | 0,5 mm până la 2 mm | 0,1 mm până la 0,4 mm |
| Alimentare pe revoluție | 0,1 mm până la 0,25 mm | 0,05 mm până la 0,1 mm |
| Viteza axului | Set de la cel mai mare diametru | Poate fi ridicat pentru o față mai curată |
| Lichidul de răcire | Inundație acolo unde este disponibil | Flood sau aplicarea unei pensule ușoare |
Setați viteza axului de la cel mai mare diametru pe care îl tăiați, nu de la dimensiunea finală. De exemplu, o față de 40 mm și o față de 10 mm au nevoie de rpm foarte diferite pentru a menține aceeași viteză a suprafeței, iar marginea exterioară este locul unde are loc cea mai mare parte a tăierii.
Când o față merge prost
Cele mai multe greșeli se înfruntă în primele secunde. Citirea suprafeței în timpul tăierii economisește multe presupuneri.
- Semne de chatter: prea multă conexiune, un stâlp de scule slăbit, o piesă de lucru nesusținută sau un avans prea greu. Reduceți mai întâi proeminența, apoi alimentați.
- Față plăcută sau convexă: unealta nu se află la înălțimea centrului, sau glisiera transversală nu se deplasează pătrat spre axă.
- Finisaj rupt, pătat: o margine mată sau o viteză a suprafeței aproape de centru care este prea mică pentru a fi tăiată curat.
- Bavuri grele la marginea exterioară: o inserție uzată și o viteză de avans care împinge mai degrabă decât forfecă metalul.
- Pip stânga în mijloc: scula s-a oprit înaintea axei sau geometria vârfului sculei nu este potrivită pentru orientare spre centru.
Unde calitatea feței apare în părți reale
O față este rareori un scop în sine. Pe un arbore în trepte, umărul care poartă un rulment trebuie să se așeze drept față de jurnal, sau preîncărcarea și curățarea iese pe fereastră. Pe o bucșă de bronz, capetele cu fața stabilesc lungimea instalată și decid cum se așează piesa în carcasa sa. Semifabricatele angrenajului sunt prelucrate pe ambele fețe, astfel încât grosimea și paralelismul se încadrează în toleranța înainte de tăierea dinților. Când aceste detalii se deplasează în derivă, întregul ansamblu vă va spune despre asta mai târziu.
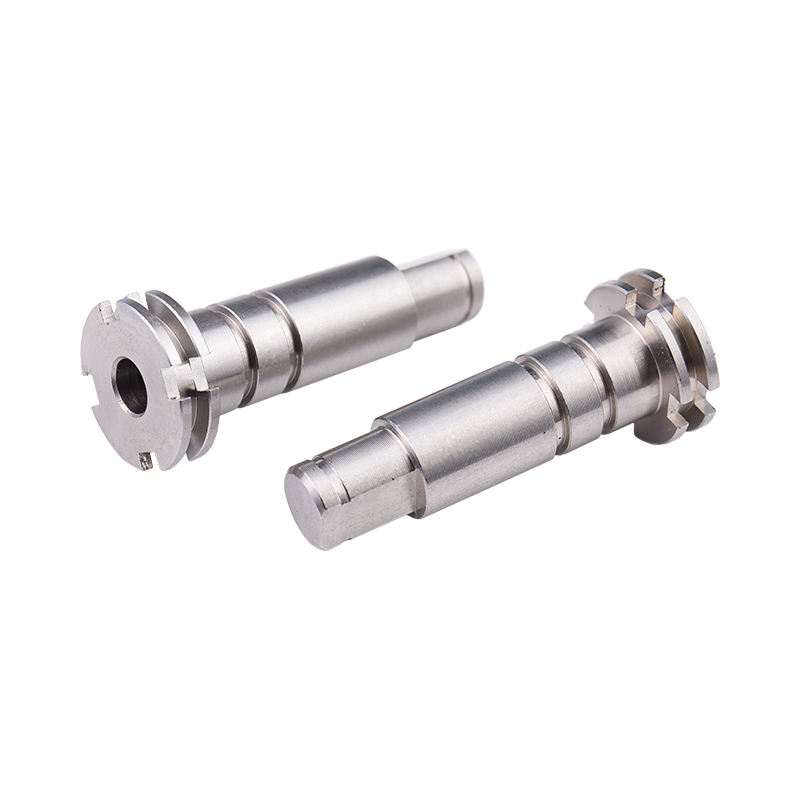 Arbore treptat de antrenare personalizat din oțel inoxidabil Arbore din oțel inoxidabil turnat la comandă pentru conexiuni la motor și lagăre, cu specificații și tratament de suprafață setat la aplicație; orientarea la umăr sprijină precizia asamblarii. Vizualizare produs →
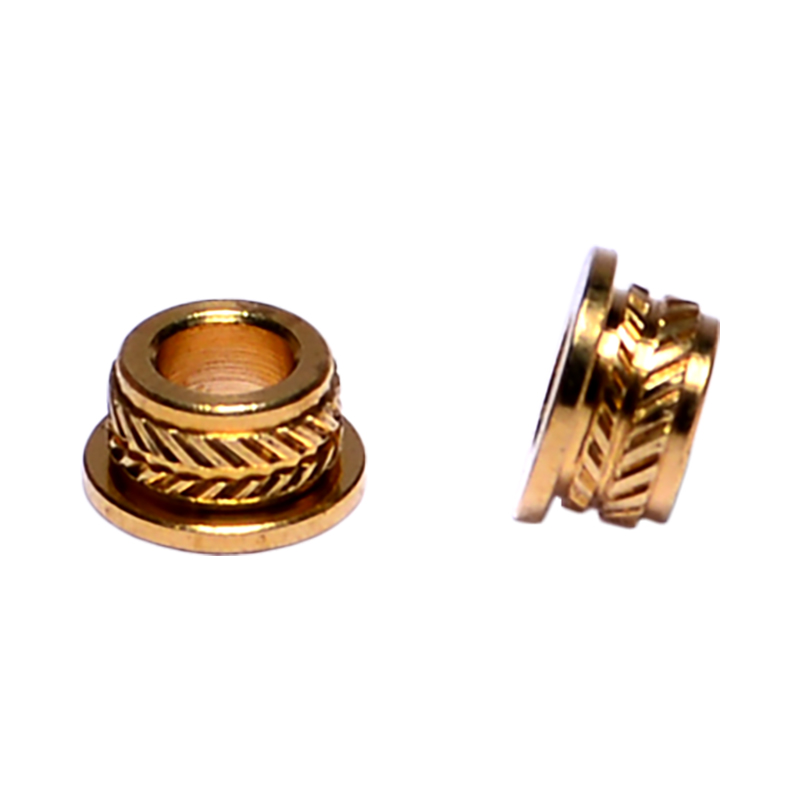 Bucșe personalizate din bronz pentru producția B2B Bucșe personalizate din bronz de la un producător care oferă strunjire CNC și producție de mare volum; capetele cu față ajută la stabilirea lungimii instalate și a asezării în carcase. Vizualizare produs →
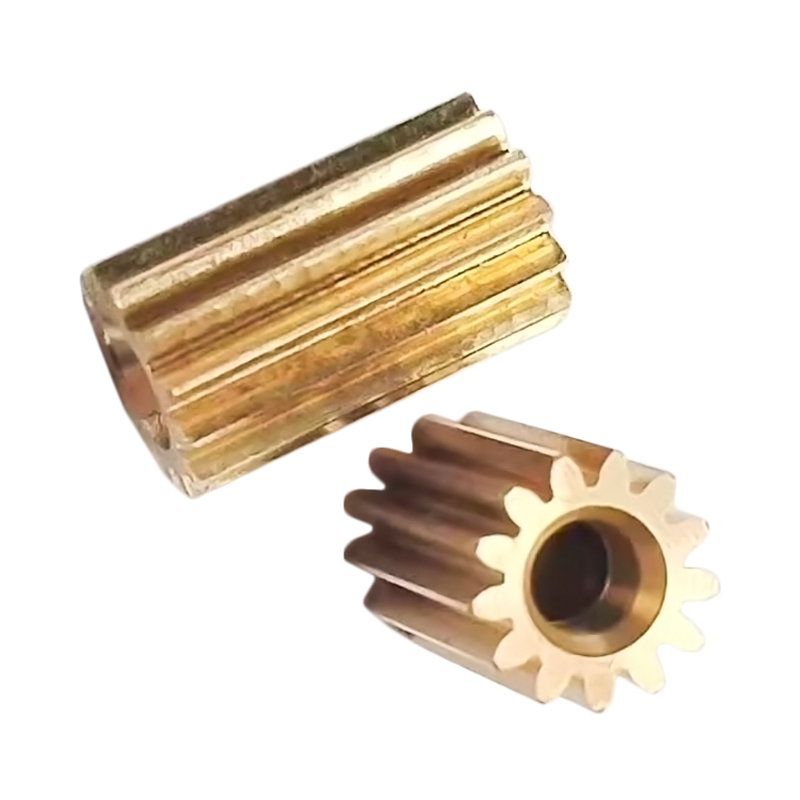 Angrenaj din alamă personalizat pentru transmisia puterii Roată din alamă rotită pentru transmisia puterii cu motor, prelucrată conform specificațiilor solicitate și tratarea suprafeței, cu față critică pentru grosime și paralelism. Vizualizare produs →
Acesta este motivul pentru care tratăm confruntarea ca o etapă de metrologie, mai degrabă decât una de degroșare. Piesele care părăsesc celulele noastre de cotitură, din lucru pe arbore în trepte la elementele de fixare mici, sunt verificate pentru dreptate și lungime, mai degrabă decât pur și simplu măsurate pentru diametru. Echipa noastră a scris abordarea mai largă în cum este menținută acuratețea dimensională pe parcursul unei serii de producție , iar operația de confruntare este primul loc în care începe disciplina.
Obiceiuri care păstrează fețele plate
Durata de viață a sculei și răbdarea contează mai mult decât orice setare individuală. Păstrați o inserție de rezervă sau o unealtă proaspăt șlefuită la îndemână, astfel încât o margine ternă să nu devină niciodată un motiv pentru a termina prost fața. Faceți trecerea suplimentară la o adâncime mai mică în loc să forțați o tăietură grea care deviază piesa de prelucrat. Nu lăsați niciodată cheia mandrinei în mandrina, țineți mânerul pilei în mână și departe de mandrina care se învârte și ștergeți așchii lungi și sfârșiți cu un cârlig sau o perie, mai degrabă decât cu degetele înmănuși. Obiceiurile mici ca acestea sunt cele care fac un magazin calm, iar operatorii calmi fac fețe mai bune.
Confruntarea cu un strung este o idee simplă realizată cu o mulțime de decizii mici: cât de mult atârnă din fălci, unde se află scula față de centru, direcția în care se deplasează și cât de mult stoc lăsați pentru ultima trecere. Faceți-le corect și operațiunea durează câteva minute și păstrează toleranța fără agitație. Găsiți-le greșit și eroarea urmează piesei până la asamblare. Dacă o față a uneia dintre componentele dvs. continuă să iasă din specificații, trimiteți-ne desenul și o fotografie a finisajului suprafeței, iar noi vă vom spune ce am schimba în configurație.